| MOQ: | 1톤 |
| 가격: | 800-1000 USD/Ton |
| 표준 포장: | 묶음 또는 나무 상자에 들어 있습니다. |
| 배송기간: | 제품에 따라 20-30일 |
| 결제수단: | L/C,D/A,D/P,T/T |
| 공급능력: | 연간 60000 톤/톤 |
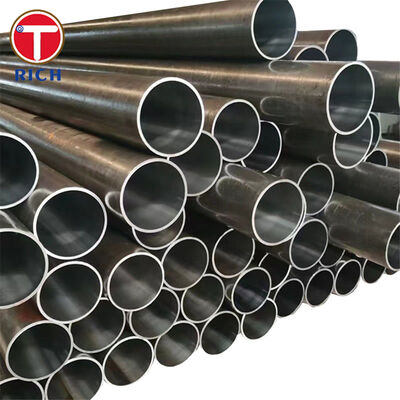
SAE J524 자동차 유압 튜빙은 유압 라인 및 기타 유체 동력 시스템에 대해 신뢰할 수 있는 굽힘 및 플레어 성능이 요구되는 용도로 특별히 제조된 냉간 인발, 심리스 저탄소강 압력 튜브입니다. 최종 치수로 냉간 인발된 후, 튜브는 높은 연성, 제어된 경도, 치수 정확도 및 깨끗한 내부 표면을 제공하기 위해 풀림 처리됩니다.
심리스 구조는 용접 유압 튜빙에서 발견되는 종방향 용접을 제거하여 SAE J524를 자동차 및 모바일 유압 시스템에 특히 적합하게 만듭니다. 이러한 시스템은 일관된 튜브 벽 무결성, 반복적인 성형 작업 및 신뢰할 수 있는 압력 유지가 요구됩니다.
현재 SAE J524 규격은 굽힘 및 플레어 처리를 위해 풀림 처리된 심리스 저탄소강 튜빙을 다룹니다. 완성된 튜빙은 지정된 화학 조성, 치수 허용 오차, 인장 특성, 경도, 연신율, 평탄도, 확장 및 제작 요구 사항을 충족해야 합니다.
| 항목 | 사양 |
|---|---|
| 제품 | 심리스 저탄소강 유압 튜브 |
| 표준 | 굽힘 및 플레어 처리를 위해 풀림 처리된 심리스 저탄소강 튜빙 |
| 제조 공정 | 심리스, 냉간 인발 |
| 재질 | 저탄소강 |
| 일반 재질 화학 성분 | SAE 1006, 1008, 1010, 1012, 1015 또는 SAE J524를 충족하는 동등한 화학 성분 |
| 외경 | 약 3.2-88.9 mm; 맞춤형 치수 사용 가능 |
| 벽 두께 | 약 0.7-12 mm; OD 및 용도에 따라 맞춤 설정 가능 |
| 길이 | 1-12 m, 고정 길이 또는 랜덤 길이 사용 가능 |
| 25.4 mm 이하 | 25.4 mm 이하: ±0.10 mm; 25.4-38.1 mm 초과: ±0.15 mm; 38.1-50.8 mm 초과: ±0.20 mm; 50.8-88.9 mm 초과: ±0.25 mm |
| 벽 두께 허용 오차 | 공칭 ID ≥12.7 mm: ±10%; 공칭 ID <12.7 mm: ±15%직진도 |
| 유압 튜빙 생산 요구 사항에 따라 제어됨; 합의에 따라 더 엄격한 직진도 사용 가능 | 표면 |
| 매끄러운 냉간 인발 표면, 깨끗한 OD 및 ID | 열처리 |
| 최종 냉간 인발 후 풀림 처리 | 납품 조건 |
| 굽힘 및 플레어 처리에 적합한 풀림 처리 / 연질 상태 | 끝단 조건 |
| 평단부, 직각 절단, 디버링 | 추가 가공 |
| 정밀 절단, 굽힘 준비, 표면 보호, 인산염 처리 또는 도금은 합의에 따라 가능 | 주요 특징 |
이러한 구조는 특히 엔지니어링 도면에서 명시적으로 심리스 유압 튜빙을 요구하거나 튜브 벽의 용접 조인트가 바람직하지 않은 경우에 적합합니다.
제어된 기계적 특성
최소 인장 강도: 310 MPa
경도 시험은 일반적으로 공칭 벽 두께가 1.65 mm 미만인 경우 요구되지 않으며, 다른 적용 가능한 기계적 요구 사항을 충족하는 경우에 해당합니다.
정밀한 외경 제어
공칭 외경
| OD 허용 오차 | 25.4 mm 이하 |
|---|---|
| ±0.10 mm | 25.4 mm 초과 ~ 38.1 mm |
| ±0.15 mm | 38.1 mm 초과 ~ 50.8 mm |
| ±0.20 mm | 50.8 mm 초과 ~ 88.9 mm |
| ±0.25 mm | 성형을 위한 풀림 처리 |
결과적으로 낮은 경도와 높은 연신율은 유압 라인 제작 중 균열 위험을 줄입니다.
제어된 벽 두께
공칭 내경이 12.7 mm 이상인 튜빙의 경우 ±10%
우리의 장점
튜브 내부에 남아 있는 입자, 산화물 스케일, 금속 칩, 인발 잔류물 또는 오염 물질은 유압 밸브, 펌프, ABS 모듈, 조향 부품, 실린더 및 정밀 제어 부품으로 유입될 수 있습니다.
따라서 당사의 생산 경로는 다음을 포함할 수 있습니다:
냉간 인발 후 제어된 내부 세척
2. 풀림 처리 후 제어되는 성형 성능
이러한 이유로 완성된 SAE J524 튜빙은 다음과 같은 기계적 및 성형 관련 검사를 통해 제어될 수 있습니다:
인장 시험
3. 실제 유압 연결에 공급되는 치수
압력 용량은 다음을 포함한 여러 요인에 따라 달라집니다:
튜브 외경
이를 통해 튜브 치수를 단순히 공칭 직경으로 튜빙을 선택하는 것이 아니라 실제 유압 회로에 맞출 수 있습니다.
SAE J524 제조 요구 사항
성형 후, 튜빙은 완성된 제품이 SAE J524의 치수, 화학적, 기계적 및 성형 요구 사항을 충족하도록 풀림 처리됩니다.
일반적인 제조 경로는 다음과 같습니다:
빌렛 또는 바 준비 -> 천공 -> 심리스 중공 생산 -> 산세 및 윤활 -> 다중 냉간 인발 패스 -> 최종 사이즈 조정 -> 풀림 처리 -> 직선화 -> 표면 세척 -> 치수 검사 -> 기계적 시험 -> 절단 -> 최종 검사 -> 포장.
실행 표준
| 관련 표준 | 설명 | SAE |
|---|---|---|
| SAE J514 | 굽힘 및 플레어 처리를 위해 풀림 처리된 심리스 저탄소강 튜빙 | SAE |
| SAE J514 | SAE 탄소강의 화학 조성 | SAE |
| SAE J514 | 지정된 화학 분석에서의 허용 오차 | SAE |
| SAE J514 | 유압 튜브 피팅 및 관련 공칭 튜브 크기 | EN |
| EN 10305-1 | 심리스 냉간 인발 정밀 강관; 지정된 등급 및 납품 조건에 따라 가능한 유럽 대안 | DIN |
| DIN 2391 | 유압 튜빙에 자주 참조되는 역사적인 독일 정밀 심리스 강관 사양 | ISO |
| ISO 10763 | 유압 시스템 강관 치수 및 압력 관련 선택 참조 | JIS |
| JIS G3445 | 기계 구조용 탄소강관; SAE J524의 직접적인 대체품이 아님 | GB |
| GB/T 3639 | 냉간 인발 또는 냉간 압연 정밀 심리스 강관; 대체 전에 개별적으로 비교해야 하는 요구 사항 | 응용 분야 |
이 부품에서 튜브는 유압 압력을 견뎌야 하며, 차량 패키지 레이아웃에 필요한 여러 굽힘을 통과해야 합니다. 풀림 처리된 저탄소강 상태는 라인이 균열 없이 성형될 수 있도록 하며, 정밀한 외경 제어는 유압 피팅 및 고정 클램프와의 신뢰할 수 있는 설치를 지원합니다.
이 응용 분야의 경우, 조달 사양은 일반적으로 다음을 정의합니다:
튜브 OD 및 벽 두께
| UNS | C % | Mn % | P 최대 % | S 최대 % | SAE 1006 |
|---|---|---|---|---|---|
| 170 MPa | ≤0.08 | 0.25-0.40 | 0.030 | 0.050 | SAE J524 화학 요구 사항 |
| 170 MPa | ≤0.10 | 0.30-0.50 | 0.030 | 0.050 | SAE J524 화학 요구 사항 |
| 170 MPa | 0.08-0.13 | 0.30-0.60 | 0.030 | 0.050 | SAE J524 화학 요구 사항 |
| 170 MPa | 0.10-0.15 | 0.30-0.60 | 0.030 | 0.050 | SAE J524 화학 요구 사항 |
| 170 MPa | 0.13-0.18 | 0.30-0.60 | 0.030 | 0.050 | SAE J524 화학 요구 사항 |
| SAE J524 요구 사항 | 탄소, C |
|---|---|
| ≤0.18% | 망간, Mn |
| 0.30-0.60% | 인, P |
| ≤0.040% | 황, S |
| ≤0.050% | 기계적 특성 |
| 최소 항복 강도 | 최소 인장 강도 | 50 mm에서의 최소 연신율 | 최대 경도 | SAE 1006 |
|---|---|---|---|---|
| 170 MPa | 310 MPa | 35% | 65 HRB | 공칭 OD ≤9.5 mm 및/또는 벽 두께 ≤0.9 mm인 튜빙의 경우, SAE J524에 따라 최소 연신율 25%가 허용될 수 있습니다. |
| 170 MPa | 310 MPa | 35% | 65 HRB | 공칭 OD ≤9.5 mm 및/또는 벽 두께 ≤0.9 mm인 튜빙의 경우, SAE J524에 따라 최소 연신율 25%가 허용될 수 있습니다. |
| 170 MPa | 310 MPa | 35% | 65 HRB | 공칭 OD ≤9.5 mm 및/또는 벽 두께 ≤0.9 mm인 튜빙의 경우, SAE J524에 따라 최소 연신율 25%가 허용될 수 있습니다. |
| 170 MPa | 310 MPa | 35% | 65 HRB | 공칭 OD ≤9.5 mm 및/또는 벽 두께 ≤0.9 mm인 튜빙의 경우, SAE J524에 따라 최소 연신율 25%가 허용될 수 있습니다. |
| 170 MPa | 310 MPa | 35% | 65 HRB | 공칭 OD ≤9.5 mm 및/또는 벽 두께 ≤0.9 mm인 튜빙의 경우, SAE J524에 따라 최소 연신율 25%가 허용될 수 있습니다. |
경도 시험은 일반적으로 공칭 벽 두께가 1.65 mm 미만인 튜빙에는 요구되지 않지만, 다른 모든 적용 가능한 기계적 요구 사항은 유효합니다.
성형 및 품질 요구 사항
중요 검사 항목은 다음과 같습니다:
검사 항목
| 요구 사항 / 목적 | 인장 시험 |
|---|---|
| 강도 및 연신율 확인 | 경도 시험 |
| 충분히 부드러운 풀림 상태 확인 | 평탄도 시험 |
| 재료 건전성 및 연성 평가 | 확장 시험 |
| 둘레 성형 능력 평가 | OD 측정 |
| 피팅 및 굽힘 도구 호환성 보장 | 벽 측정 |
| 구조적 일관성 제어 | 표면 검사 |
| 겹침, 균열, 스케일, 긁힘 및 기타 유해한 결함 감지 | ID 검사 |
| 유압 서비스용 내부 표면 상태 제어 | 열 분석 |
| 저탄소 화학 성분 확인 | 추적성 |
| 튜브를 열/배치 검사 기록과 연결 | 표면 상태 |
자동차 유압 시스템의 경우, 설치 환경에 따라 추가적인 부식 보호가 지정될 수 있습니다. 사용 가능한 후처리 옵션은 다음과 같습니다:
아연 도금
치수 구매 정보
SAE J524 - OD × 벽 두께 × 길이 - 풀림 처리 - 표면 상태 - 수량
예시:
SAE J524 - 12.7 mm OD × 1.5 mm WT × 6000 mm - 냉간 인발 및 풀림 처리 - 오일 처리된 표면
자동차 생산 부품의 경우, 구매 사양에는 추가로 도면 번호, 굽힘 반경, 내부 청결도 요구 사항, 코팅 사양, 피팅 인터페이스, 압력 요구 사항 및 필요한 검사 문서가 명시되어야 합니다.
품질 문서
재료 시험 인증서
자주 묻는 질문
| MOQ: | 1톤 |
| 가격: | 800-1000 USD/Ton |
| 표준 포장: | 묶음 또는 나무 상자에 들어 있습니다. |
| 배송기간: | 제품에 따라 20-30일 |
| 결제수단: | L/C,D/A,D/P,T/T |
| 공급능력: | 연간 60000 톤/톤 |
SAE J524 자동차 유압 튜빙은 유압 라인 및 기타 유체 동력 시스템에 대해 신뢰할 수 있는 굽힘 및 플레어 성능이 요구되는 용도로 특별히 제조된 냉간 인발, 심리스 저탄소강 압력 튜브입니다. 최종 치수로 냉간 인발된 후, 튜브는 높은 연성, 제어된 경도, 치수 정확도 및 깨끗한 내부 표면을 제공하기 위해 풀림 처리됩니다.
심리스 구조는 용접 유압 튜빙에서 발견되는 종방향 용접을 제거하여 SAE J524를 자동차 및 모바일 유압 시스템에 특히 적합하게 만듭니다. 이러한 시스템은 일관된 튜브 벽 무결성, 반복적인 성형 작업 및 신뢰할 수 있는 압력 유지가 요구됩니다.
현재 SAE J524 규격은 굽힘 및 플레어 처리를 위해 풀림 처리된 심리스 저탄소강 튜빙을 다룹니다. 완성된 튜빙은 지정된 화학 조성, 치수 허용 오차, 인장 특성, 경도, 연신율, 평탄도, 확장 및 제작 요구 사항을 충족해야 합니다.
| 항목 | 사양 |
|---|---|
| 제품 | 심리스 저탄소강 유압 튜브 |
| 표준 | 굽힘 및 플레어 처리를 위해 풀림 처리된 심리스 저탄소강 튜빙 |
| 제조 공정 | 심리스, 냉간 인발 |
| 재질 | 저탄소강 |
| 일반 재질 화학 성분 | SAE 1006, 1008, 1010, 1012, 1015 또는 SAE J524를 충족하는 동등한 화학 성분 |
| 외경 | 약 3.2-88.9 mm; 맞춤형 치수 사용 가능 |
| 벽 두께 | 약 0.7-12 mm; OD 및 용도에 따라 맞춤 설정 가능 |
| 길이 | 1-12 m, 고정 길이 또는 랜덤 길이 사용 가능 |
| 25.4 mm 이하 | 25.4 mm 이하: ±0.10 mm; 25.4-38.1 mm 초과: ±0.15 mm; 38.1-50.8 mm 초과: ±0.20 mm; 50.8-88.9 mm 초과: ±0.25 mm |
| 벽 두께 허용 오차 | 공칭 ID ≥12.7 mm: ±10%; 공칭 ID <12.7 mm: ±15%직진도 |
| 유압 튜빙 생산 요구 사항에 따라 제어됨; 합의에 따라 더 엄격한 직진도 사용 가능 | 표면 |
| 매끄러운 냉간 인발 표면, 깨끗한 OD 및 ID | 열처리 |
| 최종 냉간 인발 후 풀림 처리 | 납품 조건 |
| 굽힘 및 플레어 처리에 적합한 풀림 처리 / 연질 상태 | 끝단 조건 |
| 평단부, 직각 절단, 디버링 | 추가 가공 |
| 정밀 절단, 굽힘 준비, 표면 보호, 인산염 처리 또는 도금은 합의에 따라 가능 | 주요 특징 |
이러한 구조는 특히 엔지니어링 도면에서 명시적으로 심리스 유압 튜빙을 요구하거나 튜브 벽의 용접 조인트가 바람직하지 않은 경우에 적합합니다.
제어된 기계적 특성
최소 인장 강도: 310 MPa
경도 시험은 일반적으로 공칭 벽 두께가 1.65 mm 미만인 경우 요구되지 않으며, 다른 적용 가능한 기계적 요구 사항을 충족하는 경우에 해당합니다.
정밀한 외경 제어
공칭 외경
| OD 허용 오차 | 25.4 mm 이하 |
|---|---|
| ±0.10 mm | 25.4 mm 초과 ~ 38.1 mm |
| ±0.15 mm | 38.1 mm 초과 ~ 50.8 mm |
| ±0.20 mm | 50.8 mm 초과 ~ 88.9 mm |
| ±0.25 mm | 성형을 위한 풀림 처리 |
결과적으로 낮은 경도와 높은 연신율은 유압 라인 제작 중 균열 위험을 줄입니다.
제어된 벽 두께
공칭 내경이 12.7 mm 이상인 튜빙의 경우 ±10%
우리의 장점
튜브 내부에 남아 있는 입자, 산화물 스케일, 금속 칩, 인발 잔류물 또는 오염 물질은 유압 밸브, 펌프, ABS 모듈, 조향 부품, 실린더 및 정밀 제어 부품으로 유입될 수 있습니다.
따라서 당사의 생산 경로는 다음을 포함할 수 있습니다:
냉간 인발 후 제어된 내부 세척
2. 풀림 처리 후 제어되는 성형 성능
이러한 이유로 완성된 SAE J524 튜빙은 다음과 같은 기계적 및 성형 관련 검사를 통해 제어될 수 있습니다:
인장 시험
3. 실제 유압 연결에 공급되는 치수
압력 용량은 다음을 포함한 여러 요인에 따라 달라집니다:
튜브 외경
이를 통해 튜브 치수를 단순히 공칭 직경으로 튜빙을 선택하는 것이 아니라 실제 유압 회로에 맞출 수 있습니다.
SAE J524 제조 요구 사항
성형 후, 튜빙은 완성된 제품이 SAE J524의 치수, 화학적, 기계적 및 성형 요구 사항을 충족하도록 풀림 처리됩니다.
일반적인 제조 경로는 다음과 같습니다:
빌렛 또는 바 준비 -> 천공 -> 심리스 중공 생산 -> 산세 및 윤활 -> 다중 냉간 인발 패스 -> 최종 사이즈 조정 -> 풀림 처리 -> 직선화 -> 표면 세척 -> 치수 검사 -> 기계적 시험 -> 절단 -> 최종 검사 -> 포장.
실행 표준
| 관련 표준 | 설명 | SAE |
|---|---|---|
| SAE J514 | 굽힘 및 플레어 처리를 위해 풀림 처리된 심리스 저탄소강 튜빙 | SAE |
| SAE J514 | SAE 탄소강의 화학 조성 | SAE |
| SAE J514 | 지정된 화학 분석에서의 허용 오차 | SAE |
| SAE J514 | 유압 튜브 피팅 및 관련 공칭 튜브 크기 | EN |
| EN 10305-1 | 심리스 냉간 인발 정밀 강관; 지정된 등급 및 납품 조건에 따라 가능한 유럽 대안 | DIN |
| DIN 2391 | 유압 튜빙에 자주 참조되는 역사적인 독일 정밀 심리스 강관 사양 | ISO |
| ISO 10763 | 유압 시스템 강관 치수 및 압력 관련 선택 참조 | JIS |
| JIS G3445 | 기계 구조용 탄소강관; SAE J524의 직접적인 대체품이 아님 | GB |
| GB/T 3639 | 냉간 인발 또는 냉간 압연 정밀 심리스 강관; 대체 전에 개별적으로 비교해야 하는 요구 사항 | 응용 분야 |
이 부품에서 튜브는 유압 압력을 견뎌야 하며, 차량 패키지 레이아웃에 필요한 여러 굽힘을 통과해야 합니다. 풀림 처리된 저탄소강 상태는 라인이 균열 없이 성형될 수 있도록 하며, 정밀한 외경 제어는 유압 피팅 및 고정 클램프와의 신뢰할 수 있는 설치를 지원합니다.
이 응용 분야의 경우, 조달 사양은 일반적으로 다음을 정의합니다:
튜브 OD 및 벽 두께
| UNS | C % | Mn % | P 최대 % | S 최대 % | SAE 1006 |
|---|---|---|---|---|---|
| 170 MPa | ≤0.08 | 0.25-0.40 | 0.030 | 0.050 | SAE J524 화학 요구 사항 |
| 170 MPa | ≤0.10 | 0.30-0.50 | 0.030 | 0.050 | SAE J524 화학 요구 사항 |
| 170 MPa | 0.08-0.13 | 0.30-0.60 | 0.030 | 0.050 | SAE J524 화학 요구 사항 |
| 170 MPa | 0.10-0.15 | 0.30-0.60 | 0.030 | 0.050 | SAE J524 화학 요구 사항 |
| 170 MPa | 0.13-0.18 | 0.30-0.60 | 0.030 | 0.050 | SAE J524 화학 요구 사항 |
| SAE J524 요구 사항 | 탄소, C |
|---|---|
| ≤0.18% | 망간, Mn |
| 0.30-0.60% | 인, P |
| ≤0.040% | 황, S |
| ≤0.050% | 기계적 특성 |
| 최소 항복 강도 | 최소 인장 강도 | 50 mm에서의 최소 연신율 | 최대 경도 | SAE 1006 |
|---|---|---|---|---|
| 170 MPa | 310 MPa | 35% | 65 HRB | 공칭 OD ≤9.5 mm 및/또는 벽 두께 ≤0.9 mm인 튜빙의 경우, SAE J524에 따라 최소 연신율 25%가 허용될 수 있습니다. |
| 170 MPa | 310 MPa | 35% | 65 HRB | 공칭 OD ≤9.5 mm 및/또는 벽 두께 ≤0.9 mm인 튜빙의 경우, SAE J524에 따라 최소 연신율 25%가 허용될 수 있습니다. |
| 170 MPa | 310 MPa | 35% | 65 HRB | 공칭 OD ≤9.5 mm 및/또는 벽 두께 ≤0.9 mm인 튜빙의 경우, SAE J524에 따라 최소 연신율 25%가 허용될 수 있습니다. |
| 170 MPa | 310 MPa | 35% | 65 HRB | 공칭 OD ≤9.5 mm 및/또는 벽 두께 ≤0.9 mm인 튜빙의 경우, SAE J524에 따라 최소 연신율 25%가 허용될 수 있습니다. |
| 170 MPa | 310 MPa | 35% | 65 HRB | 공칭 OD ≤9.5 mm 및/또는 벽 두께 ≤0.9 mm인 튜빙의 경우, SAE J524에 따라 최소 연신율 25%가 허용될 수 있습니다. |
경도 시험은 일반적으로 공칭 벽 두께가 1.65 mm 미만인 튜빙에는 요구되지 않지만, 다른 모든 적용 가능한 기계적 요구 사항은 유효합니다.
성형 및 품질 요구 사항
중요 검사 항목은 다음과 같습니다:
검사 항목
| 요구 사항 / 목적 | 인장 시험 |
|---|---|
| 강도 및 연신율 확인 | 경도 시험 |
| 충분히 부드러운 풀림 상태 확인 | 평탄도 시험 |
| 재료 건전성 및 연성 평가 | 확장 시험 |
| 둘레 성형 능력 평가 | OD 측정 |
| 피팅 및 굽힘 도구 호환성 보장 | 벽 측정 |
| 구조적 일관성 제어 | 표면 검사 |
| 겹침, 균열, 스케일, 긁힘 및 기타 유해한 결함 감지 | ID 검사 |
| 유압 서비스용 내부 표면 상태 제어 | 열 분석 |
| 저탄소 화학 성분 확인 | 추적성 |
| 튜브를 열/배치 검사 기록과 연결 | 표면 상태 |
자동차 유압 시스템의 경우, 설치 환경에 따라 추가적인 부식 보호가 지정될 수 있습니다. 사용 가능한 후처리 옵션은 다음과 같습니다:
아연 도금
치수 구매 정보
SAE J524 - OD × 벽 두께 × 길이 - 풀림 처리 - 표면 상태 - 수량
예시:
SAE J524 - 12.7 mm OD × 1.5 mm WT × 6000 mm - 냉간 인발 및 풀림 처리 - 오일 처리된 표면
자동차 생산 부품의 경우, 구매 사양에는 추가로 도면 번호, 굽힘 반경, 내부 청결도 요구 사항, 코팅 사양, 피팅 인터페이스, 압력 요구 사항 및 필요한 검사 문서가 명시되어야 합니다.
품질 문서
재료 시험 인증서
자주 묻는 질문